Srpski језик
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Вести
Да ли ће интегрисана обрада зупчаника у пуном процесу смањити три главна скривена губитка при набавци страних произвођача редуктора?
Глобални произвођачи оригиналне опреме планетарних редуктора и купци роботских/ваздушних компоненти стално се суочавају са три неповратна скривена трошка приликом набавкеметални унутрашњи зупчаници: раштркане одвојене фабрике за прераду прекидају ланце следљивости производње, чинећи немогућим достављање комплетног материјала и датотека за тестирање прецизности за фабричке ревизије треће стране; једноставна једнослојна пластична амбалажа не успева у влажном поморском транспорту на велике удаљености, изазивајући рђу површине зуба и одступање у димензијама након доласка контејнера; мале радионице за машинску обраду немају потпуну опрему за термичку обраду и брушење, што резултира нестабилном прецизношћу зуба која повећава вибрације редуктора и стопе кварова на терену након монтаже. Феидина интегрисана производња унутрашњег металног зупчаника у пуном ланцу обухвата ковање, фину машинску обраду, топлотну обраду, прецизно брушење и вишеслојно паковање против рђе, обједињујући све производне везе у једној фабрици, решавање недостатака ревизијских докумената, ризик од рђе преко океана и нестабилне проблеме прецизности зупчаника за произвођаче опреме за пренос широм света.
1. Пуни производни ланац затворене петље остварује потпуну следљивост серија за глобалне фабричке ревизије
Већина малих продаваца за обраду зупчаника предузима само појединачне радне процедуре као што су окретање или урезивање зупчаника, ковање и термичка обрада се препуштају различитим радионицама треће стране. Топлотни бројеви сировина, подаци о тврдоћи термичке обраде и подаци о инспекцији млевења не могу се интегрисати у јединствену батцх датотеку. Европски и северноамерички ревизори брендова опреме за пренос суспендоваће преглед квалификација добављача ако недостају архиве следљивости комплетног процеса. Ова фабрика завршава свих 9 основних радних процедура у независним радионицама, бележећи податке тестирања сваке карике за сваку серију унутрашњих зупчаника. Комплетни обједињени извештаји о инспекцији, укључујући састав легуре, прецизност профила зуба и тврдоћу, могу да се извезу у било ком тренутку, помажући купцима да неометано прођу ревизију међународног добављача без додатних трошкова тестирања треће стране.
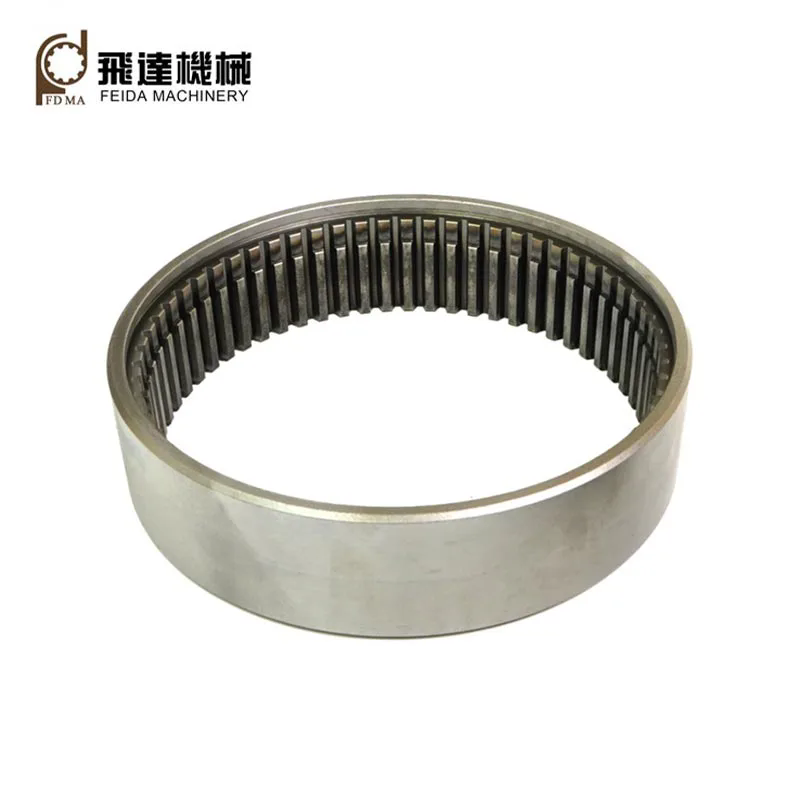
2. Вишестепено прецизно брушење стабилизује ИСО/ДИН 8-10 степен тачности зуба у масовној производњи
Фабрике за обраду без наменске опреме за брушење зупчаника ослањају се само на грубо обликовање; храпавост површине зуба и одступање нагиба премашују стандардне границе након дуготрајног рада са великим оптерећењем, што доводи до прекомерне редукције буке, вибрација и превременог хабања зуба након монтаже. Феида опрема специјалне брусилице са зупчаницима за завршну обраду након термичке обраде, контролу грешке еволвентног профила и кумулативне грешке нагиба унутар ИСО стандардног опсега толеранције. Провера старења у масовној континуираној производњи показује да унутрашњи зупчаник одржава стабилну тачност мреже након хиљада сати рада са цикличним оптерећењем, драстично смањујући одржавање након продаје узроковано ненормалним вибрацијама редуктора за роботику и произвођаче тешких машина.
3. Усклађеност циљаног материјала легуре балансира жилавост и отпорност на хабање површине зуба
Многи добављачи зупчаника користе јединствене универзалне челичне материјале за све радне услове, не правећи разлику између опреме за аутоматизацију са малим оптерећењем и захтевима примене тешких машина са великим оптерећењем. Танке површине зуба од обичног угљеничног челика се брзо троше под честим ударним оптерећењима, док готови делови од пуне тврде легуре немају укупну жилавост и лако пуцају под наизменичним оптерећењем. Фабрика одвојено додељује одговарајуће металне бланке у складу са радним параметрима опреме клијента: легирани челик 40Цр/42ЦрМо за планетарне кутије великих оптерећења, 16МнЦр5 карбурисани челик за ваздушне редукторе, легура алуминијума 6061 за лагане роботске погоне. Формула слојевитог материјала истовремено обезбеђује отпорност тела зупчаника на удар и високу тврдоћу површине зуба, значајно продужавајући цео сервисни циклус редуктора.
4. Вишеслојна ВЦИ амбалажа против рђе елиминише дефекте корозије зуба у мору
Обичном паковању од једног картона недостају мере за изолацију влаге; Кондензација контејнера током прекограничног поморског транспорта ствара ситне мрље од рђе на прецизним површинама зубаца, што директно узрокује квар мреже након распакивања. Фабрика формулише класификоване шеме паковања на основу величине зупчаника и циклуса транспорта: мали прецизни зупчаници усвајају пластичне унутрашње кутије + ВЦИ мрежасте вреће против рђе; средњи и велики радни предмети користе папирно завијање отпорно на рђу + пуфер за мехуриће; наруџбине у расутом стању се утоварују у запечаћене дрвене кутије са средством за сушење. Вишеслојна структура баријере за влагу прилагођава дугачке океанске транспорте тропским и приобалним влажним регионима, осигуравајући да површине зубаца зупчаника остану нетакнуте без корозије по доласку у складиште.
5. Пун спектар модула скраћује циклус итерације узорка прототипа за тимове за истраживање и развој
Већина произвођача зупчаника има само делимичне спецификације модула; прилагођени М0.5 ултра-фини или М8 унутрашњи зупчаници са великим модулима захтевају дуге циклусе припреме калупа и алата, одлажући напредак у тестирању прототипа новог редуктора. Фабрика резервише комплетан алат за обраду који покрива читав низ модула М0.5–М8, подржавајући развој цилиндричних и спиралних унутрашњих зупчаника. Циклус испоруке узорака се контролише у року од 20 радних дана, помажући тимовима за истраживање и развој роботике и ваздухопловства да убрзају верификацију новог производа за пренос и ритам лансирања на тржиште.
6. Независна КЦ лабораторија остварује 100% пуну инспекцију пре отпреме
Постројења за прераду без наменске опреме за тестирање спроводе само инспекцију насумичних узорака, а неквалификовани зупчаници са профилима зубаца ван толеранције лако улазе у готове поруџбине, узрокујући масовне губитке у преради монтаже у фабрикама редуктора низводно. Независна инспекцијска лабораторија је опремљена инструментима за координатно мерење ЦММ, свеобухватним детекторима и тестерима тврдоће, који врше пуне димензије, прецизност и испитивање тврдоће на сваком готовом унутрашњем зупчанику. Неквалификовани производи се проверавају пре паковања, елиминишући ризике одступања у квалитету серије које доноси инспекција насумичног узорковања за масовне извозне поруџбине.
Повезане вести
- Шта чини металне праве конусне зупчанике поузданим за индустријски пренос снаге?
- Како спирални конусни зупчаници побољшавају пренос снаге у захтевним машинама?
- Шта чини зупчанике ланчаника неопходним за поуздан пренос снаге?
- Како унутрашњи зупчаници побољшавају прецизност и пренос снаге?
- Који скупи кварови низводно потичу од занемарених недостатака у производном процесу клинастог вратила?
- Зашто пластични спирални зупчаници постају поуздан избор за модерне механичке системе?
Оставите ми поруку